
东莞市宏康电子材料有限公司 服务热线:0769-81872880 手机:13414258618
 手机:18925427036
 传真:0769-81872882
 QQ:676265138
 邮箱:CT8011@163.com
 地址:东莞市长安镇厦边大街306号
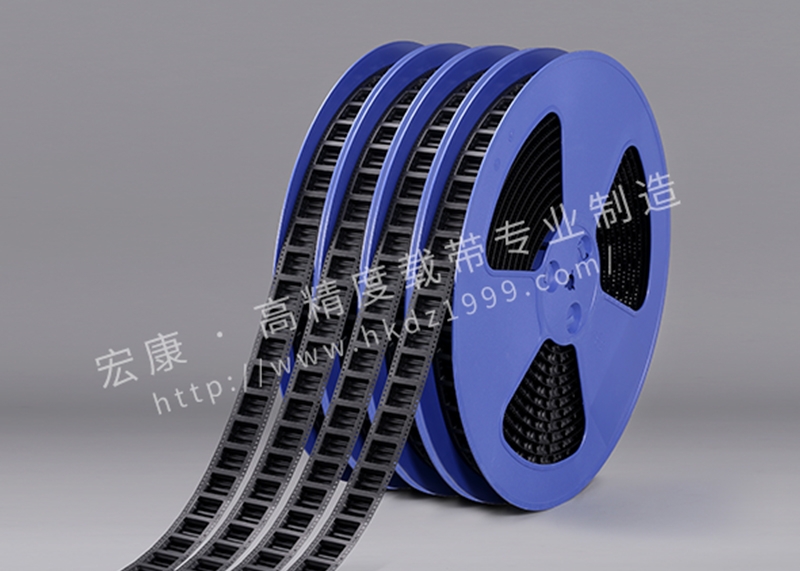
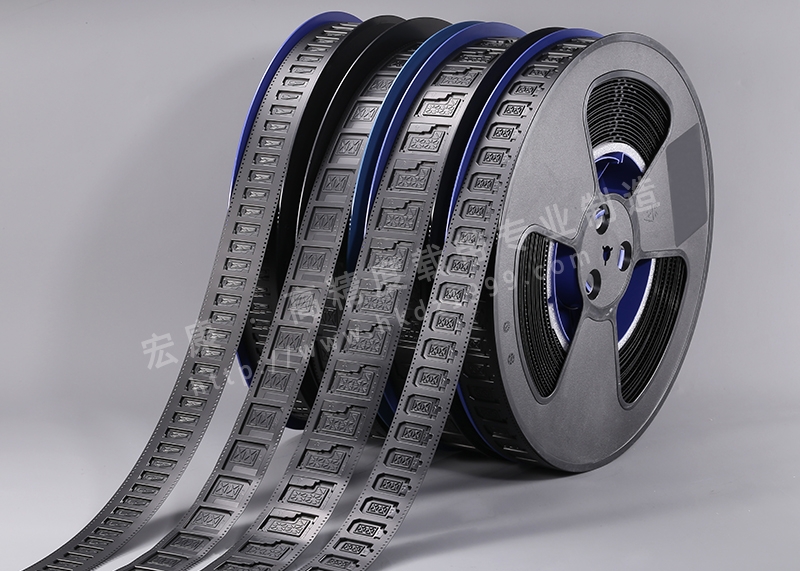
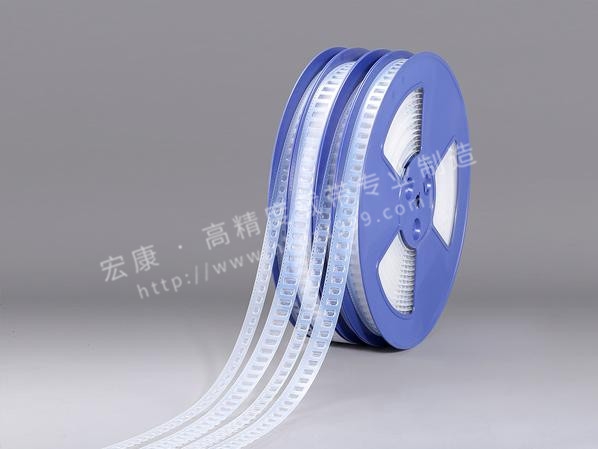
高速SMT贴片生产中抛料会降低产能,增加元器件损耗。抛料诱因很多来自载带包装本身,通过优化载带选型、编带封装工艺、来料管控,可以有效降低高速贴片抛料率。
载带腔体尺寸设计是基础。腔体的长、宽、深度公差需要匹配元器件外形,腔体过大,元件在输送过程晃动、翻转、倾斜;腔体过小,元件卡紧不易脱出,吸嘴拾取时容易推飞元件。腔体底部不能有凸起、毛刺,腔体边角圆角合理,避免元件卡滞。同时腔体成型后不能出现翘曲变形,保证元件在腔体内姿态稳定。
盖带剥离力的稳定控制至关重要。剥离力过高,高速剥离盖带时,会把元器件从腔体带起、掀飞;剥离力过低,运输振动下盖带提前松脱,元件移位。同一卷载带的剥离力波动要小,保证整卷一致性。根据贴片速度选择热封或压敏盖带,高速产线优先选用剥离力平稳的盖带材料,减少剥离瞬间对元件的扰动。
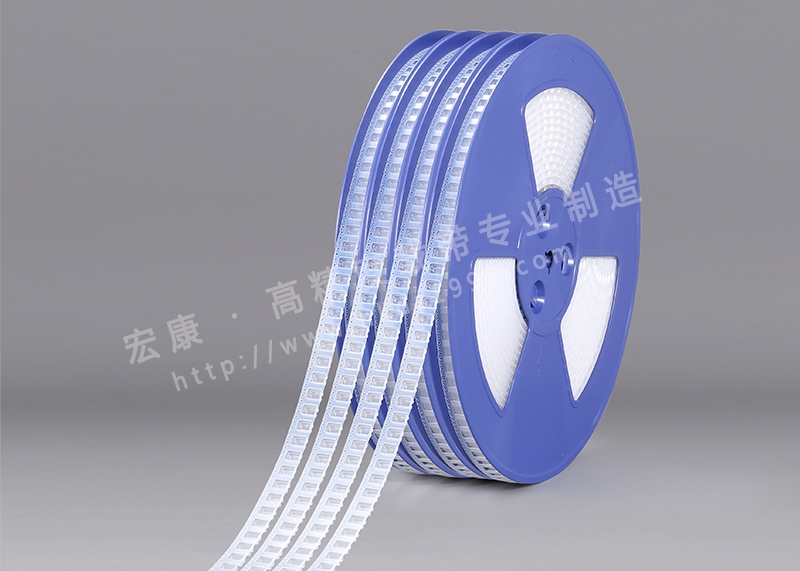
编带封装阶段控制元件姿态。载带装填元件时,保证元件完全落底,无浮高、歪斜、翻面。编带机的导向、压料机构调试到位,元件入腔后检测传感器校验元件姿态,不合格产品提前剔除。热封时温度、压力、速度匹配,避免热封变形挤压腔体,造成元件受压偏移。封合位置不能溢料侵入腔体,防止元件被粘住。
材质与防静电管控。载带基材选用合适PC/PS材料,保证载带平整度,避免载带弯曲、拱起,导致取料高度变化。防静电指标匹配元器件,静电积累会造成元件吸附、跳动,引发拾取失败。载带表面不能有粉尘、碎屑,异物会造成元件垫高,吸嘴拾取位置不准。
来料检验与仓储运输防护。成品卷盘做好固定,运输过程防止挤压、碰撞造成载带变形、元件移位。来料抽检腔体尺寸、剥离力、元件姿态、链轮孔质量。同时卷盘标签方向、卷盘松紧度合理,避免高速送料时载带抖动。多维度协同管控,减少高速贴片机吸空、吸偏、元件弹飞等抛料现象。
 在线咨询